


一块板子在常温下跑测试全过,装到设备里用几个月,开始偶发复位、通信丢帧,拆下来单独测又正常。这类问题往下追,多半能追到热疲劳上:焊点、镀通孔、铜箔和基材在反复冷热交替里被来回拉扯,微裂纹一点点长起来,等到某次温度循环才彻底断开。
热疲劳靠单次高低温逼不出来,它考的是循环次数和温差累积。要在能接受的时间里把这种损伤放大到可观察,就得让样品按设定速率高低温来回切换,几百上千次地加载,这也是快速温变试验箱的用武之地。
热疲劳从哪来
PCB本身是几种材料的叠合体。FR-4基材的热膨胀系数大致在14~17 ppm/℃,铜箔约17 ppm/℃,无铅焊料(SAC305)更高一些,硅芯片只有2~3 ppm/℃。温度一变,各层胀缩步调不一致,界面处就会冒剪切和拉伸应力。温度升得快,应力来不及通过蠕变松弛掉,就一次次堆在焊点、孔壁、焊盘边缘这些位置。裂纹通常从BGA焊球的边角或界面先萌生,随循环扩展,进而表现为导通电阻抬升,严重时开路。镀通孔的铜壁只有二十来微米厚,孔内树脂的膨胀量又比铜大不少,反复挤压下出环状裂纹并不稀奇。
快速温变不等于冷热冲击
这两件事经常被混着说。温变速率在20℃/min以内、在单腔体内连续可控升降温的,算温度循环,也就是常说的快速温变;靠两箱或三箱切换、几秒到几分钟把样品甩进高温或低温腔的,是冷热冲击。前者样品不动,过程可编程、可复现,考的是循环加载下的疲劳累积;后者追求瞬时大温差,考的是结构扛不扛得住突变。IPC-9701对升降温速率给的上限就是20℃/min。选设备时把两者当成一回事,测出来的数据往往对不上设计意图。
温度循环怎么设
设定温度剖面,绕不开四个量:温度上下限、温变速率、驻留时间、循环次数。常用的标准和条件大致如下。
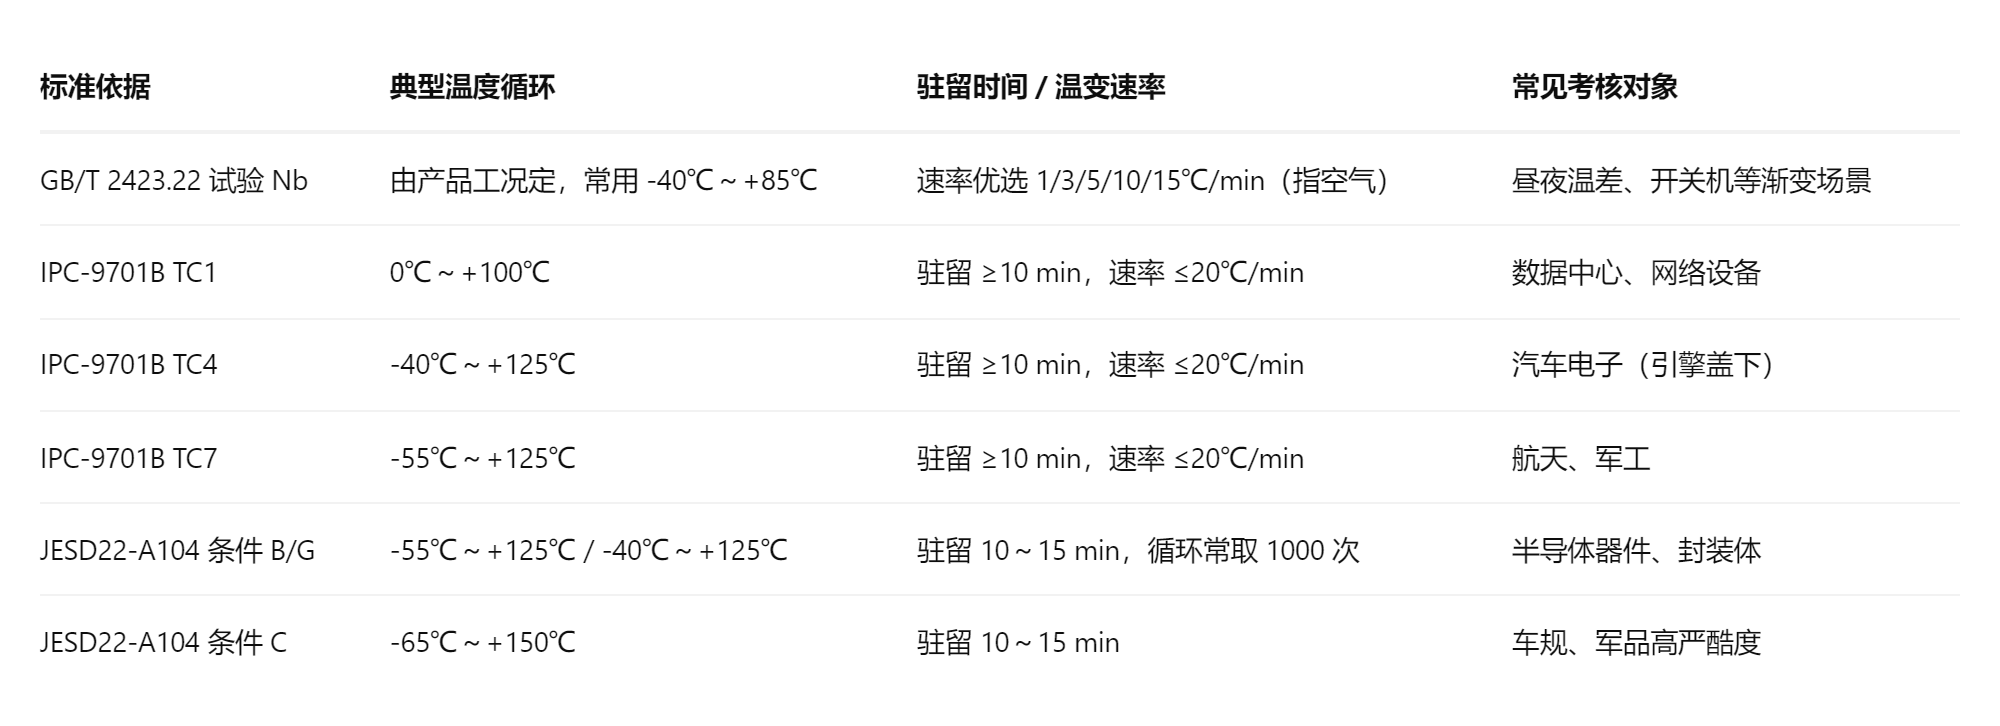
注:驻留时间与循环次数以具体产品规范和相关标准条款为准。
温度上限还有个约束。它要低于PCB材料的玻璃化转变温度(Tg)约25℃,否则一次循环里同时触发几种破坏机理,测出来的寿命就不干净了。
空气速率和板面速率,不是一回事
标准里写的速率,指的是箱内空气的速率,不是板面的速率。一块1.6 mm的FR-4板,或者带了散热铜皮、金属基板的板子,热容不小。空气以15℃/min冲上去,板面实际可能只有6~9℃/min,板子越重、夹具越厚,差距越大。图1是同一段程序下空气温度与板面温度的对比,滞后一眼能看出来。
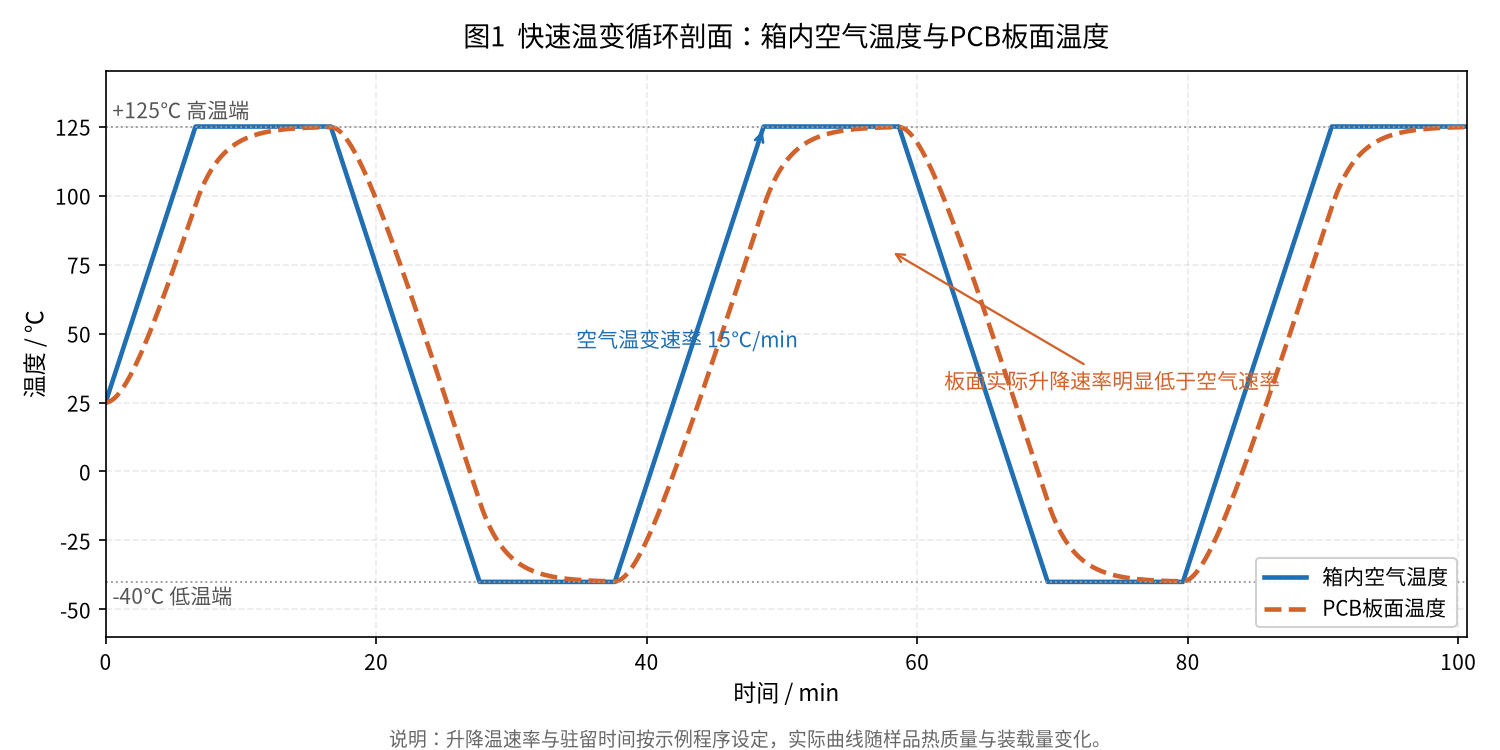
设参数前得先想清楚考核的是空气速率还是板面速率。拿板面速率当指标,就用贴在样品关键位置的热电偶做闭环控温,或者先做一次带载对比测试,摸出设备在你这块板上的实际转化关系。只按空气速率设、又要求样品达到某个速率,往往两头不讨好:要么过杀,把好板子烤坏;要么应力不足,问题没逼出来。驻留时间同理,温度到了不等于板子透了,板厚、铜面积、夹具导热都会拖后腿,驻留不够,样品内部根本没到极端温度,实际经受的温区比标称的窄,严酷度直接打折。
失效怎么看
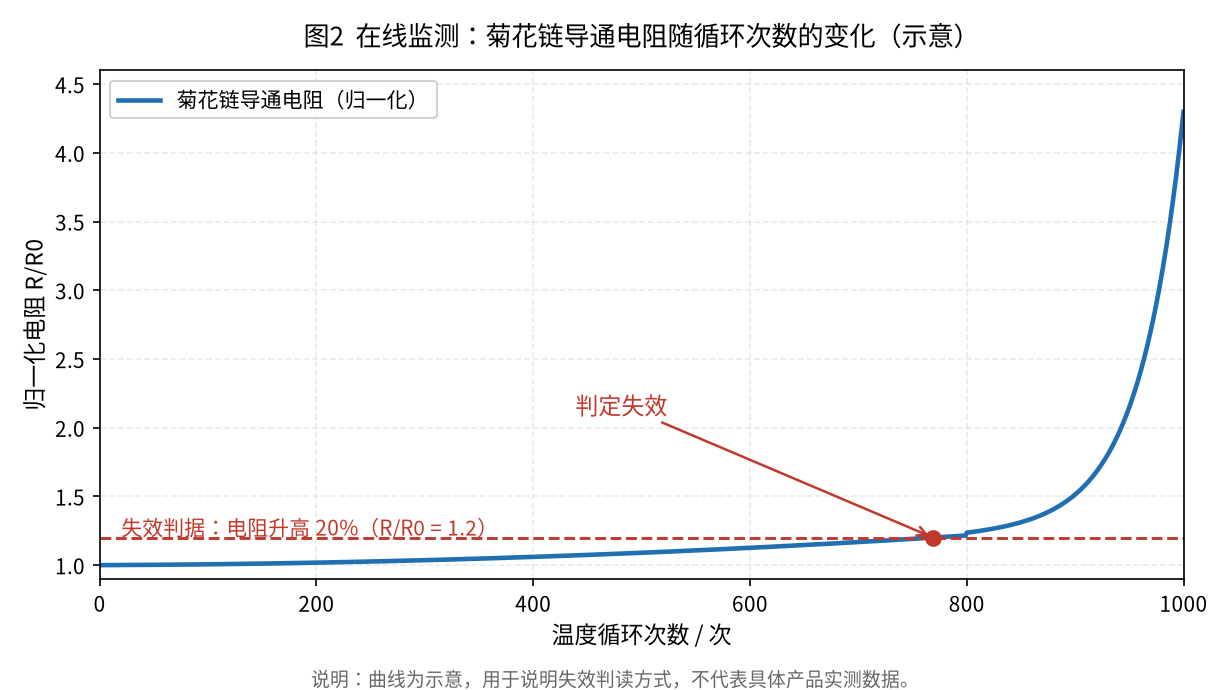
热循环的失效大多是渐进的,靠试验前后测一次功能,很多隐患抓不到,比较靠谱的做法是从一开始就做在线监测。
常规手段是菊花链测试板。把器件焊点串成一条通路,引线从箱体测试孔接出来,循环过程中持续记导通电阻。IPC-9701给的门槛是电阻升高20%并稳定若干次读数,判为失效(图2)。更细的用事件检测器,能抓到微秒级的瞬断。焊点已经裂了但还没完全断开时,功能测试照样通过,只有瞬断监测能发现。JESD22-A104里也提醒,驻留段的读数要取够,别把温度还没稳下来的数据当结论。
循环结束,抽样做破坏性分析:金相切片看裂纹走位,染色渗透确认裂纹连不连通,X射线查空洞。切片比目检靠谱得多,早期裂纹大多肉眼看不到。
设备选型上容易踩的坑
l 标称速率是空载的。样品放进去、负载一加,速率掉一截是常态,选型时要厂家给带载实测数据。
l 温场指标分清均匀度、波动度、偏差三个概念,别只看一个。工作空间不同位置温差大,同批样品承受的应力就不一致。
l 做在线监测的,箱壁要有引线孔;有孔的,走线和密封塞也得处理,别让冷热气从缝隙漏掉。
l 低温段结霜。长时间在低温循环或带湿度程序里跑,蒸发器结霜会拖慢降温、打乱曲线,能不能低温连续运行、除霜怎么设,得问清楚。
再往后
功率器件和算力板卡的热流密度还在往上走,单靠环境温度循环越来越不够用,带通电加载的温变试验、温变叠加振动的复合试验需求在增加。这些对试验箱的控温精度、带载能力和数据记录完整度都提出了更高要求,测试报告要能追溯到每一段温度曲线,这在审核环节是硬指标。